Jak zrobić projekt do drukarki 3d?
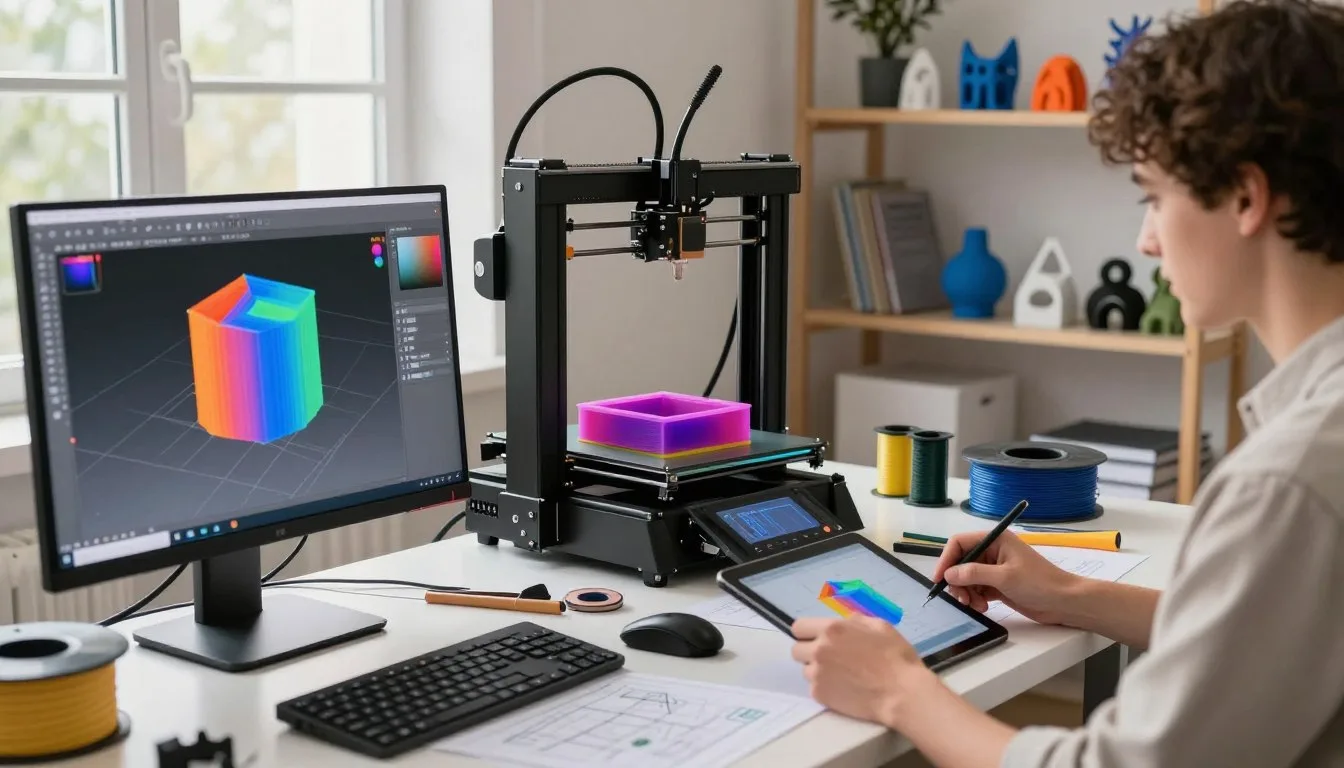
Projekt 3D to cyfrowa instrukcja, która po przygotowaniu trafia do slicera i jest konwertowana na G-code. Ten kod zawiera polecenia dla urządzenia: ruch, warstwy i temperatury.
W praktyce to nie tylko ładny model. To precyzyjna mapa dla maszyny. Omówimy pełny proces: od pomysłu i wymagań, przez wybór technologii i materiału, po modelowanie i kontrolę błędów.
Opiszemy eksport pliku i przygotowanie do druku oraz wyjaśnimy pojęcia, które będą wracać: warstwy, podpory, wypełnienie, tolerancje i siatka trójkątów.
Pierwszy wydruk często pełni rolę prototypu. Poprawki są naturalną częścią pracy przy tworzeniu i projektowania. Dobry projekt = mniej odpadów, krótszy czas druku i mniejsza frustracja przy uruchomieniu drukarki.
Kluczowe wnioski
- Projekt to instrukcja, nie tylko wizualizacja.
- Proces obejmuje pomysł, modelowanie, kontrolę i eksport.
- Oczekuj prototypów i konieczności poprawek.
- Znajomość warstw, podpór i wypełnienia jest niezbędna.
- Dobre przygotowanie skraca czas i zmniejsza odpady.
Od czego zacząć projekt do druku 3D i jakie są realne ograniczenia technologii
Projektowanie pod druk zaczyna się od wyboru technologii i ustalenia ograniczeń stołu lub komory. To decyduje o maksymalnych wymiarach, minimalnej grubości ścianek i oczekiwanej jakości powierzchni.
Model do druku różni się od modelu tworzonego dla renderów. Druk powstaje warstwa po warstwie, więc trzeba przewidzieć podpory dla nawieszonych elementów i przewidzieć schodkowanie na krzywiznach.
Planowanie warstwy i orientacji wpływa na kierunkowość wytrzymałości. Zmiana ułożenia detalu może zredukować potrzebę podpór lub poprawić detale na widocznej stronie.
Wypełnienie trzeba zaprojektować tam, gdzie wymagana jest sztywność, i oszczędzać materiał tam, gdzie liczy się masa lub czas drukowania. To decyzja projektowa, nie tylko ustawienie w slicerze.
Na starcie zdefiniuj: technologię, rozmiar stołu, oczekiwaną dokładność i priorytety (szybkość vs detal). Typowe kompromisy obejmują trwałość kontra masa oraz minimalizację podpór kontra jakość spodnich powierzchni.
Technologia druku a projekt: FDM, SLA/DLP i SLS w praktyce projektanta
Różne metody druku wymuszają odmienne podejście do geometrii i wsparć. Wybór technologii wpływa na minimalne grubości, kąty nawisów i konieczność wprowadzenia otworów serwisowych.
FDM
FDM wymaga projektowania z myślą o minimalnych ściankach i sztywności. Cienkie elementy łatwo się odkształcają, więc zachowaj bezpieczne grubości.
Nawisy powyżej ~45–60° zwykle potrzebują podpór, inaczej pojawi się opad i nierówne warstwy.
SLA / DLP
SLA i DLP dają wysoką szczegółowość, lecz proszą o precyzyjne podpory. Miejsca kontaktu podpór zostawiają ślady, które trzeba przewidzieć w modelu.
Jeśli tworzysz elementy puste, zaprojektuj kanały odpływowe. Po wydruku konieczne są: mycie, usuwanie podpór i utwardzanie UV.
SLS i metody proszkowe
SLS pozwala na bardziej złożone kształty, bo proszek podpiera części podczas druku. To zmniejsza potrzebę podpór.
Pamiętaj jednak o otworach ewakuacyjnych, aby usunąć niewytopiony proszek z wnętrza zamkniętych przestrzeni.
„Wybór metody powinien odpowiadać funkcji: prototyp, część użytkowa albo detal.”
- Porównaj technologie pod kątem detalu i kosztu.
- Dobierz technikę do celu: prototyp, element funkcjonalny lub estetyczny.
Materiał do druku 3D a konstrukcja modelu
Wybór tworzywa często narzuca podstawowe założenia konstrukcyjne i tolerancje. Już na etapie koncepcji warto ustalić, które właściwości są priorytetem: sztywność, odporność termiczna czy precyzja detali.
PLA, ABS, PETG: kiedy materiał dyktuje parametry
PLA sprawdza się przy szybkich prototypach i elementach wizualnych. Jest łatwy w druku i mniej wymagający w obróbce.
PETG to kompromis: lepsza wytrzymałość i odporność, przy zachowaniu prostoty drukiem. ABS oferuje wyższą odporność termiczną, lecz wymaga kompensacji skurczu i kontroli temperatury.
Skurcz i odkształcenia — uwzględnienie przy projektowaniu
Skurcz materiału może zmieniać wymiary otworów i pasowań. Planuj luzy pod śruby i zatrzaski zgodnie z realnymi parametrami druku.
Aby zmniejszyć paczenie, unikaj dużych, cienkich płaskich powierzchni i dodaj żebra wzmacniające tam, gdzie to potrzebne.
Żywice specjalistyczne — precyzja i ograniczenia
Żywice dają wysoką rozdzielczość i ostre detale. Jednak podpory i post-processing wpływają na idealną powierzchnię obiektu.
W przypadku części o specyficznych wymaganiach termicznych lepiej wybrać odpowiednią żywicę niż próbować ratować geometrię ustawieniami slicera.
- Wybór tworzywa zmienia minimalne grubości i tolerancje.
- Zmiana materiału bywa lepsza niż długie modyfikacje ustawień.
Koncepcja i przygotowanie danych przed modelowaniem 3D
Dobry start zaczyna się od prostego briefu, który wyznacza celu i zakres pracy. Zapisz, do czego część ma służyć, jakie obciążenia przenosi i w jakim środowisku będzie pracować.
Określenie funkcji i wymiarów
Przed modelowaniem dokładnie zmierz elementy powiązane z detalem. Określ tolerancje, miejsca montażu i grubości ścianek.
Ustal wymagany wygląd powierzchni i priorytety: wytrzymałość kontra estetyka. To zminimalizuje poprawki po pierwszym wydruku.
Kiedy bazować na inspiracjach i gotowych rozwiązaniach
Przejrzyj biblioteki modeli, aby zobaczyć sprawdzone rozwiązania. Wykorzystaj przykłady, ale adaptuj konstrukcję: żebra, zatrzaski i gniazda, nie tylko kształt.
- Checklistę danych wejściowych: szkice, wymiary, wymagania tolerancji, ograniczenia drukarki, oczekiwany wygląd.
- Iteracje: wersjonuj pliki, zapisuj notatki z testów i planuj poprawki po druku.
- Szybkie prototypy: użyj gotowych modeli, jeśli chcesz przyspieszyć prace.
Dla ciebie: doprecyzuj wymagania na początku. To oszczędzi czasu podczas późniejszego procesu druku.
Wybór oprogramowania do projektowania i modelowania
Od celów technicznych zależy, które środowisko modelowania będzie najwygodniejsze. W praktyce wybór oprogramowania powinien odpowiadać wymaganiom wymiarowym, tolerancjom i skomplikowaniu geometrii.
CAD do części technicznych
SolidWorks, Fusion 360, Inventor, FreeCAD to standardy dla elementów funkcjonalnych. W tych programach pracujesz szkicami, operacjami bryłowymi i dokładnymi wymiarami.
To idealne narzędzia przy pasowaniach, gwintach i złożeniach, gdzie precyzja ma kluczowe znaczenie.
Modelowanie organiczne i siatkowe
Blender i ZBrush sprawdzają się do figurek, rzeźb i dekoracji. Sculpting pozwala uzyskać płynne kształty, ale wymaga retopologii przed eksportem.
Narzędzia dla początkujących
Tinkercad i proste kreatory to szybkie wejście w świat modelowania. Dają prostotę i natychmiastowy export do STL.
„Dobór programu powinien odpowiadać funkcji części — techniczne w CAD, artystyczne w narzędziach siatkowych.”
- część mechaniczna → CAD
- dekoracja → Blender/ZBrush
- szybki prototyp edukacyjny → Tinkercad
Jak zrobić projekt do drukarki 3d krok po kroku w programie
Zanim przejdziesz do detali, ustal podstawową geometrię i stos prostych operacji bryłowych. To minimalizuje błędy i ułatwia poprawki.
Uniwersalny workflow w programie: szkic → operacje bryłowe (wyciągnięcie, obrót, wycięcie) → detale → kontrola geometrii.
Szkic 2D i wyciągnięcie bryły vs rysowanie bezpośrednio w 3D
Szkic 2D z wyciągnięciem daje precyzyjne wymiary i łatwe zmiany. To dobre rozwiązanie dla części funkcjonalnych.
Modelowanie bezpośrednie w 3D przyspiesza tworzenie organiki, lecz może wprowadzać niezamierzone przerwy w siatce.
Kontrola krawędzi i szkiców
Pilnuj domkniętych konturów. Unikaj dublowania linii i wielokrotnego prowadzenia tego samego szkicu.
Stosuj logiczne więzy wymiarowe — to zapobiegnie przedefiniowaniu i niedodefiniowaniu szkicu.
Otwory, walce i wystające elementy
Projektuj otwory z korektą średnicy pod tolerancję drukarki i materiału. Małe napisy, cienkie żeberka i mikro-otwory często znikają lub się zniekształcają.
Praktyczna zasada: nie twórz „igieł” i zachowaj minimalne grubości zależne od materiału.
- Zrób próbnik otworów i testuj dopasowanie.
- Weryfikuj powierzchni i łączenia przed eksportem.
- Wersjonuj pliki, aby łatwo wrócić do poprawki.
Najczęstsze błędy geometrii w modelu do druku i jak je wykryć
Małe nieciągłości w geometrii często kończą się nieudanym wydrukiem. Najpierw przejrzyj model wizualnie, potem użyj prostych testów. To oszczędza czas i materiał.
Rozklejone krawędzie: przesuń wierzchołek w edytorze. Jeśli porusza się tylko jedna powierzchnia, mamy niepołączone elementy. To powoduje błędy cięcia w slicerze.
Zamknięta objętość (wodoodporność): sprawdź brak dziur i poprawną orientację normalnych. Normalne powinny wskazywać na zewnątrz — odwrotna orientacja może odwrócić wypełnienie lub spowodować puste miejsca.
Geometria non-manifold: sytuacja, gdy krawędź łączy więcej niż dwie ściany. Wyobraź sobie dwie kostki stykające się krawędziami — taka topologia zaburza generowanie ścieżek druku.
Powłoki i niepotrzebna objętość: skalowanie i booleany mogą tworzyć ukryte ściany lub zamykać kanały ewakuacyjne. Usuń zbędne warstwy, zanim zapiszesz plik.
Zderzające i nakładające się trójkąty: kolizje siatki mylą slicer. W FDM prowadzi to do pędu ekstrudera w powietrzu. W SLA — do prześwietleń i deformacji powierzchni.
Narzędzia kontroli: uruchom Solid Check i naprawę siatki w programie. Ustawienia automatycznej naprawy pomagają, ale zawsze weryfikuj wynik ręcznie.
- Sprawdź połączenia wierzchołków.
- Weryfikuj orientację normalnych.
- Usuń non-manifold i zbędne powłoki.
- Przeprowadź testy w narzędziach naprawczych przed eksportem.
Format pliku i eksport: STL to nie wszystko
Format eksportu decyduje, które informacje o geometrii i kolorze zostaną zachowane. W wielu przypadkach wystarczy prosty plik stl, ale warto wiedzieć, kiedy sięgnąć po inne rozwiązania.
Plik STL: co zawiera i kiedy wystarcza
STL przenosi wyłącznie geometrię jako siatkę trójkątów. To sprawia, że plik stl jest lekki i szeroko obsługiwany przez slicery.
Stosuj go do wydruków jednokolorowych i prostych elementów, gdy nie potrzebujesz metadanych ani tekstur.
Kolor i tekstury: alternatywy dla STL
Jeśli model ma mieć kolor, mapy UV lub atrybuty materiałowe, wybierz OBJ, 3MF albo VRML. Te formaty przenoszą barwy i tekstury, co jest niezbędne przy druku kolorowym.
Rozdzielczość siatki — kompromis
Gęstość trójkątów wpływa na gładkość krzywizn i wagę plików. Za mało trójkątów zatarło łuki; za dużo — plik robi się nieporęczny.
Praktyczna zasada: eksportuj tak, by krzywizny były gładkie w podglądzie slicera, ale nie zwiększaj rozdzielczości bez potrzeby.
- Co zawiera STL: powierzchnia jako siatka.
- Kiedy STL wystarczy: jednokolorowe wydruki bez tekstur.
- Gdy potrzebujesz koloru: wybierz OBJ/3MF/VRML.
- Uważaj na zbyt niski i zbyt wysoki poziom szczegółu przy eksporcie.
Slicing i drukowanie: od pliku do G-code i pierwszych udanych wydruków
Slicing to etap, w którym model zmienia się w listę poleceń dla maszyny. Import pliku, orientacja na stole, generowanie podpór i eksport G-code łączy modelu druku z realnym wydrukiem.
Używaj sprawdzonych narzędzi, takich jak Cura czy Slic3r (w Repetier Host). W slicerze zwróć uwagę na wysokość warstwy, liczbę obrysów, wypełnienie, prędkości i temperatury – to najważniejsze parametry wpływające na jakość wydruku.
Decyzje o podporach zmieniaj w zależności od geometrii: automaty pomagają szybko, ręczne ustawienia dają lepszą powierzchnię przy newralgicznych nawiasach.
Procedura pierwszego udanego wydruku: krótki test, sprawdzenie pierwszej warstwy, kontrola nawisów. Iteruj: wydruki → analiza → korekta ustawień.
Mini-checklista przed Print: poprawny format pliku, brak błędów siatki, sensowne parametry i podgląd ścieżek w slicerze — dzięki temu wydruki będą bardziej przewidywalne dla ciebie.


Opublikuj komentarz