Ile wynosi temperatura topnienia aluminium i stopów?
Zaktualizowano: 9 listopada 2026
Czyste aluminium topi się w temperaturze 660,32°C przy ciśnieniu zbliżonym do atmosferycznego. Tablice Particle Data Group podają 660,3°C (933,5 K) i gęstość 2,699 g/cm³. Stopy przemysłowe przechodzą przez zakres temperatur od solidusu do liquidusu, dlatego na przykład 6061 topi się orientacyjnie w przedziale 580–650°C, a 7075 w 475–635°C. W tych samych tablicach sprawdziliśmy, że aluminium wrze przy 1 atm w 2519°C (2792 K); spotykana wartość 2327°C nie jest temperaturą wrzenia czystego aluminium.
| Materiał lub parametr | Temperatura / zakres | Jak interpretować |
|---|---|---|
| Czyste aluminium | 660,32°C | Ostra temperatura topnienia przy ciśnieniu około 1 atm |
| Aluminium o czystości 99,5% | około 657°C | Wartość orientacyjna; zależy od składu i zanieczyszczeń |
| Stop 6061 | około 580–650°C | Zakres solidus–liquidus |
| Stop 7075 | około 475–635°C | Szeroki zakres; kontroluj temperaturę przy nagrzewaniu |
| Odlewanie stopu aluminium | często liquidus + 50–100°C | Przegrzanie dobiera się do stopu i procesu, nie stosuje automatycznie |
W jakiej temperaturze topi się czyste aluminium?
Temperatura topnienia aluminium o wysokiej czystości wynosi 660,32°C. Jest to temperatura równowagowej przemiany fazowej przy ciśnieniu zbliżonym do atmosferycznego. Temperatura topnienia oznacza przejście ciała stałego w ciecz; w czystym pierwiastku przemiana zachodzi w wąskim punkcie, a nie w szerokim przedziale jak w stopach.
W temperaturze topnienia energia dostarczana do kryształu umożliwia zmianę uporządkowanej struktury stałej w ciecz. Podczas topienia zmienia się więc struktura krystaliczna materiału, a temperatura czystego metalu pozostaje w przybliżeniu stała aż do zakończenia przemiany, jeśli ciśnienie i skład są stabilne.
Wartość 660,32°C dotyczy materiału o wysokiej czystości; aluminium o czystości 99,5% może topić się w okolicy 657°C. Różnicę powodują domieszki i skład chemiczny, dlatego danych dla czystego pierwiastka nie należy bezpośrednio przenosić na złom ani na materiał o nieznanym pochodzeniu. Wysokie ciśnienie podnosi temperaturę topnienia aluminium, ale w typowym piecu odlewniczym pracujesz blisko ciśnienia atmosferycznego, więc korekta ciśnieniowa nie jest zwykle parametrem nastawy.
Aluminium ma gęstość około 2700 kg/m³ w pobliżu 20°C i przewodność cieplną około 237 W/(m·K). Ciepło topnienia wynosi około 397 kJ/kg, czyli tyle energii trzeba dostarczyć na kilogram materiału podczas samej przemiany fazowej, po jego wcześniejszym ogrzaniu do temperatury topnienia. Temperatura wrzenia przy 1 atm wynosi według Particle Data Group 2519°C; starsze tablice podają niższe wartości, ale 2327°C nie należy przedstawiać jako standardowej temperatury wrzenia aluminium.
Różnicowa kalorymetria skaningowa, czyli DSC, pozwala wyznaczać temperatury przemian przez pomiar różnicy przepływu ciepła między próbką i odniesieniem. Wynik zależy m.in. od czystości próbki, kalibracji, szybkości ogrzewania i warunków pomiaru, dlatego warto odróżniać laboratoryjną temperaturę przemiany od wskazania czujnika w piecu. Przy sprawdzaniu danych porównujemy zawsze ten sam rodzaj wielkości: punkt topnienia pierwiastka albo granice zakresu stopu.
Temperatura topnienia stopów aluminium – tabela i zakresy solidus-liquidus
Stopy aluminium nie mają jednej temperatury topnienia, ponieważ dodatki stopowe i zanieczyszczenia zmieniają równowagę fazową. Solidus to temperatura, przy której pojawia się pierwsza ciecz podczas ogrzewania, a liquidus — granica, powyżej której stop jest całkowicie ciekły.
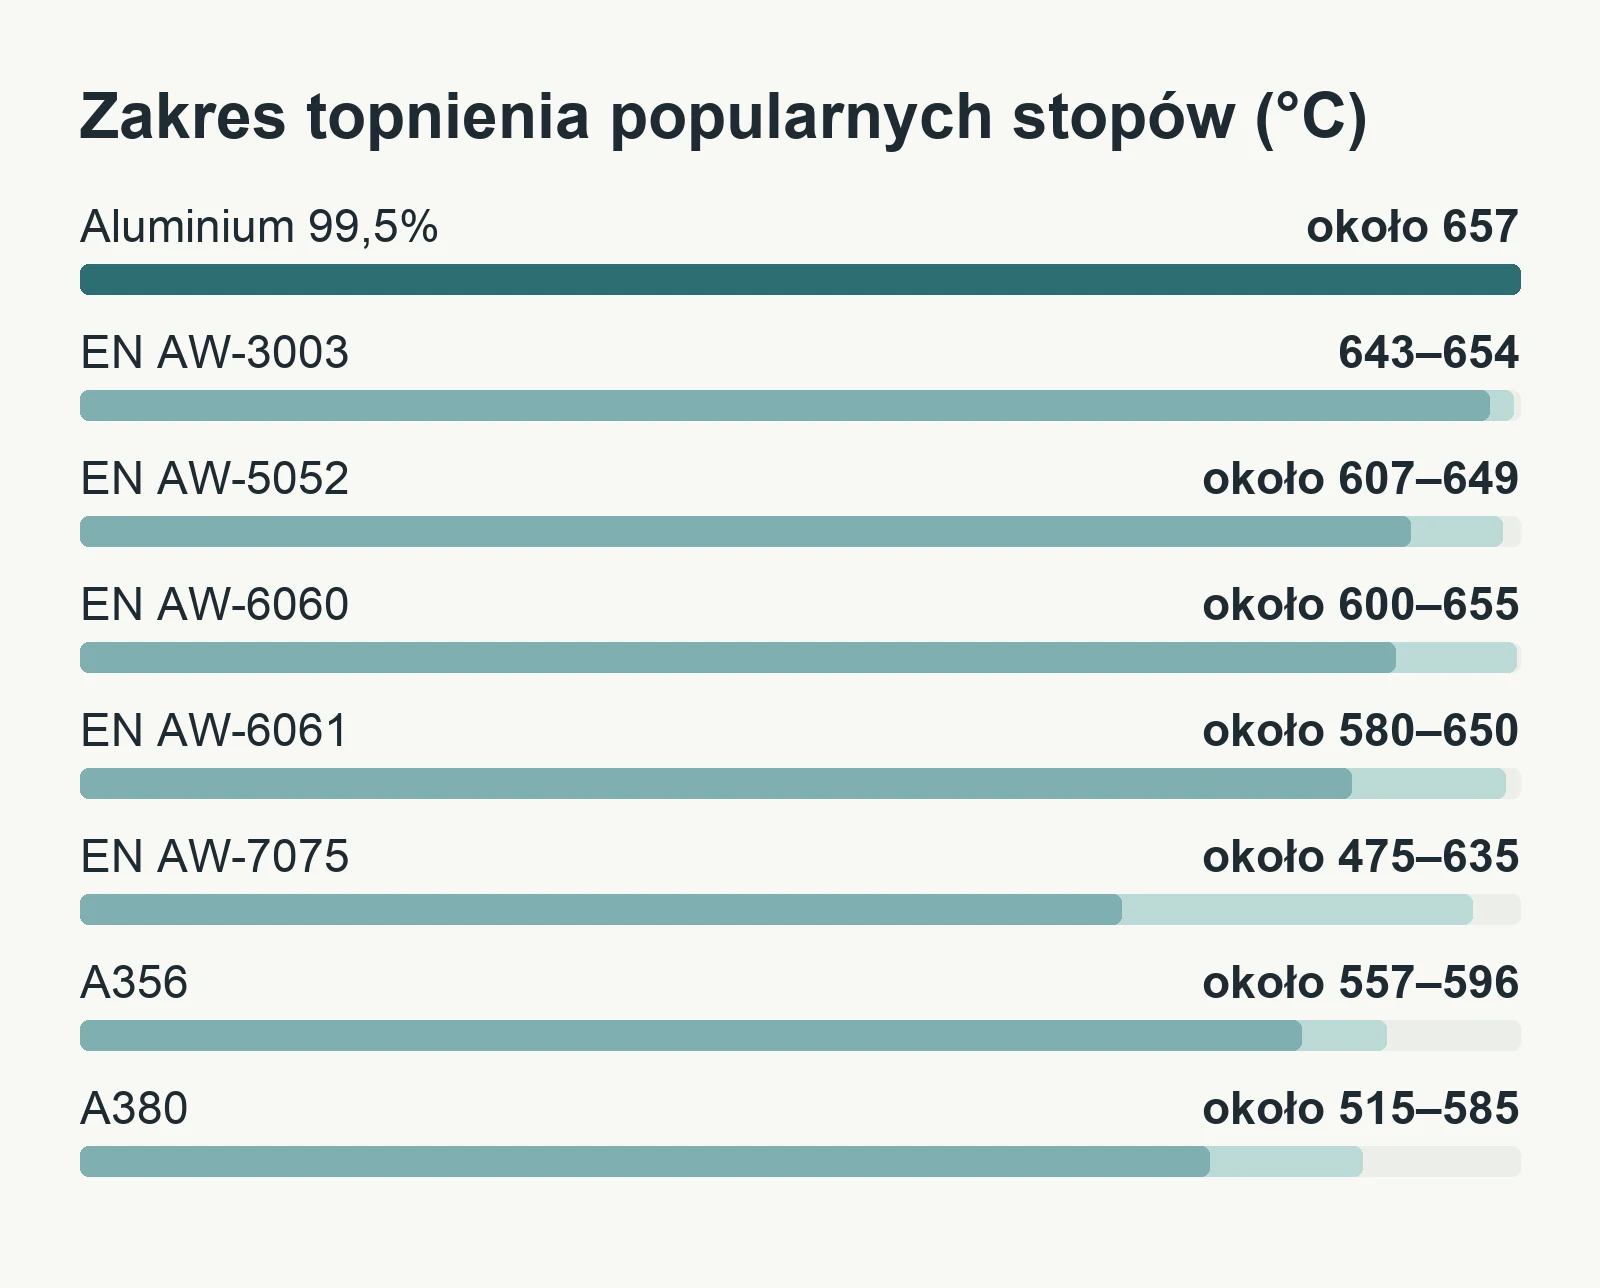
Poniższe zakresy są orientacyjne i zależą od dokładnego składu, normy, wariantu produktu oraz danych producenta. Wartości spotykane w tablicach nie zawsze są identyczne, dlatego przy kwalifikacji odlewu lub spawania sprawdź kartę konkretnego stopu, zamiast opierać proces wyłącznie na nazwie serii.
| Stop / układ | Solidus – liquidus | Uwagi technologiczne |
|---|---|---|
| Aluminium 99,5% | około 657°C | Wartość orientacyjna dla podanej czystości |
| EN AW-3003 | 643–654°C | Zakres zależny od składu i postaci materiału |
| EN AW-5052 | około 607–649°C | Około 605°C nie opisuje całego zakresu topnienia |
| EN AW-6060 | około 600–655°C | Sprawdź kartę konkretnego wyrobu |
| EN AW-6061 | około 580–650°C | Nie jest to pojedynczy punkt topnienia |
| EN AW-7075 | około 475–635°C | Niski solidus wymaga ostrożności przy lokalnym grzaniu |
| A356 | około 557–596°C | Wartość orientacyjna; wariant stopu może zmienić zakres |
| A380 | około 515–585°C | Stop odlewniczy Al-Si-Cu; w źródłach spotyka się różne granice |
| Eutektyka aluminium–krzem | około 577°C | Około 12,6% wag. krzemu |
Krzem obniża temperaturę topnienia aluminium, a układ Al–Si osiąga eutektyczną temperaturę około 577°C przy zawartości bliskiej 12,6% masowych Si. Cynk również wpływa na zakres topnienia stopów wysokowytrzymałych, a w stopach serii 7000 linia liquidus może sięgać około 635°C. Zanieczyszczenia i pierwiastki śladowe mogą przesunąć temperatury przemian lub zmienić przebieg krzepnięcia, co ma znaczenie przy mieszaniu złomu o nieznanym składzie.
Porównaliśmy karty dystrybutorów: często podają tylko jedną „temperaturę topnienia”, bliską początkowi albo końcowi zakresu. Karta Aalco dla EN AW-6082 T6 podaje 555°C i przewodność cieplną 180 W/(m·K), wyraźnie mniejszą niż dla czystego aluminium. Dla profili EN AW-6060 T5 Aalco podaje 655°C i przewodność 209 W/(m·K). Dla blachy 5083 H32 ta sama firma podaje 570°C. Dla blachy 5754 H111 podano 600°C. Dla 5052 H32 karta wskazuje 605°C, czyli wartość bliską solidusowi, a nie cały zakres topnienia.
Podczas chłodzenia stopy nie krzepną tak jak czyste aluminium: najpierw mogą powstawać kryształy stałe, a pozostała ciecz zmienia skład aż do zakończenia krzepnięcia. Zakres między solidusem i liquidusem to strefa pastowata, istotna dla skurczu, skłonności do pęknięć i zasilania odlewu. Dlatego sama informacja „stop topi się w 605°C” jest niewystarczająca, jeśli trzeba ustalić temperaturę zalewania albo bezpieczny zakres spawania.
Temperatura topnienia aluminium na tle innych metali
Aluminium topi się znacznie niżej niż stal, miedź i nikiel, ale wyżej niż cyna. Porównanie pomaga oszacować wymagania cieplne procesu, lecz nie zastępuje doboru materiału do obciążenia, korozji ani pracy w podwyższonej temperaturze.
| Materiał | Temperatura topnienia | Znaczenie porównania |
|---|---|---|
| Cyna | 231,9°C | Metal łatwotopliwy |
| Aluminium, czyste | 660,32°C | Niższa temperatura niż w metalach żelaznych |
| Miedź, czysta | około 1085°C | Wyższa temperatura topnienia niż Al |
| Stal węglowa | około 1370–1540°C | Zakres zależy od składu i gatunku |
| Nikiel, czysty | około 1455°C | Metal o wysokiej temperaturze topnienia |
| Tlenek glinu (Al₂O₃) | około 2070°C | Materiał ogniotrwały; nie mylić z metalicznym Al |
| Tlenek magnezu (MgO) | około 2800°C | Materiał ogniotrwały o bardzo wysokiej temperaturze topnienia |
Nie myl aluminium z tlenkiem glinu: metal topi się w 660,32°C, natomiast Al₂O₃ dopiero w okolicy 2070°C i jest stosowany jako materiał ogniotrwały. Także określenie „temperatura topnienia stali” nie oznacza jednej uniwersalnej liczby — stop i zawartość węgla zmieniają zakres, stąd orientacyjne 1370–1540°C dla stali węglowej.
Zachowanie aluminium w wysokich temperaturach: plastyczność i wytrzymałość
Aluminium mięknie i traci wytrzymałość dużo wcześniej niż osiąga temperaturę topnienia, a konkretna granica zależy od stopu, stanu umocnienia, czasu i obciążenia. Nie traktuj 660°C jako temperatury, do której element konstrukcyjny zachowa nośność — przy projektowaniu liczą się dane mechaniczne dla temperatury pracy.
W niektórych stopach przy około 200°C wytrzymałość może spaść do mniej więcej połowy wartości w temperaturze pokojowej, ale nie jest to reguła dla każdego gatunku ani stanów obróbki. Długotrwałe nagrzewanie może dodatkowo zmienić umocnienie wydzieleniowe, a krótkotrwałe lokalne przegrzanie może zniszczyć właściwości nawet wtedy, gdy cały element nie wygląda na stopiony. Przy doborze elementu wysokotemperaturowego sprawdź krzywe właściwości mechanicznych konkretnego stopu.
Temperatura wytłaczania aluminium często mieści się w zakresie 450–500°C; jest to parametr procesu, a nie temperatura topnienia. Żarowytrzymałość opisuje zdolność materiału do przenoszenia obciążeń w podwyższonej temperaturze. Wybierając stop do pracy na gorąco, nie opieraj decyzji na samej wytrzymałości w temperaturze pokojowej.
Przy nadmiernym nagrzaniu może dojść do lokalnego nadtopienia granic ziaren, zanim cały przekrój osiągnie temperaturę liquidus. Wielkość ziarna i mikrostruktura wpływają na zachowanie materiału podczas ogrzewania oraz krzepnięcia. Z tego powodu miejscowy gorący punkt przy spawaniu lub w piecu może być groźniejszy niż średnia temperatura wskazywana dla całego elementu.
Wpływ temperatury na procesy obróbki cieplnej i spawania aluminium
W spawaniu, wyżarzaniu i utwardzaniu wydzieleniowym liczy się temperatura rzeczywista materiału oraz czas jej utrzymania. Zbyt wysokie nagrzanie może stopić fragment elementu lub osłabić strefę wpływu ciepła, a zbyt niskie nie zapewni wymaganej przemiany metalurgicznej.
- Spawanie: temperatura w pobliżu linii wtopienia może lokalnie zbliżać się do zakresu 660–700°C, ale nie oznacza to, że cała strefa wpływu ciepła osiąga taką temperaturę. Aluminium dobrze przewodzi ciepło, więc strefa nagrzana jest szeroka, a dokładna wartość zależy od stopu, grubości i parametrów spawania. Precyzyjna kontrola ogranicza ryzyko przepalenia i utraty właściwości.
- Przesycanie stopów 6xxx: typowy zakres orientacyjny wynosi 530–570°C. Dokładną nastawę i czas dobiera się według konkretnego stopu, wymiaru oraz instrukcji obróbki; górna granica nie jest bezpiecznym ustawieniem uniwersalnym.
- Starzenie i wyżarzanie: cykl zmienia właściwości przez wpływ na wydzielenia i naprężenia, dlatego sam odczyt temperatury bez czasu wygrzewania nie opisuje całego procesu. Stosuj parametry przeznaczone dla oznaczenia stopu i jego stanu.
Przy spawaniu stopów utwardzanych wydzieleniowo strefa wpływu ciepła może stracić część wytrzymałości, nawet jeśli spoina wygląda poprawnie. Ustal parametry na podstawie procedury dla danego stopu i grubości, a temperaturę kontroluj w miejscu reprezentatywnym dla elementu, nie tylko przy źródle ciepła.
Praktyka odlewnicza: topienie aluminium, przegrzanie i rola tlenków
Do odlewania stop musi być całkowicie ciekły, a temperatura zalewania zwykle przewyższa liquidus o około 50–100°C, zależnie od stopu, geometrii odlewu, formy i drogi przepływu. Nie zwiększaj przegrzania automatycznie: wyższa temperatura może zwiększać utlenianie, pobór wodoru i zużycie wykładziny pieca.
- Dobór pieca: elektryczne piece tyglowe i piece odlewnicze służą do topienia aluminium. Właściwa izolacja, wykładziny izolacyjne i powłoki ogniotrwałe ograniczają straty ciepła; tlenek glinu jest jednym z powszechnie stosowanych materiałów ogniotrwałych.
- Warstwa tlenkowa: aluminium po kontakcie z powietrzem szybko tworzy cienką warstwę tlenku glinu. Tlenek ma temperaturę topnienia znacznie wyższą niż metal, więc nie znika po stopieniu wsadu i może pozostać w cieczy jako wtrącenie.
- Topniki i oczyszczanie: odpowiednio dobrane topniki pomagają wiązać zanieczyszczenia i sprzyjają tworzeniu żużlu, który można oddzielić. Nie zastępują kontroli składu ani właściwego odgazowania, a ich użycie musi pasować do stopu i procedury zakładowej.
- Wodór i porowatość: ciekłe aluminium może rozpuszczać wodór, którego rozpuszczalność spada podczas krzepnięcia. Odrzucany gaz może tworzyć pory, dlatego w odlewnictwie kontroluje się wilgoć, odgazowanie i czystość wsadu.
- Filtracja: układ może obejmować naczynie filtrujące, wkład i jednostkę odgazowującą.
Szybkie nagrzewanie może powodować duże różnice temperatur między wsadem, powierzchnią i czujnikiem, przez co pomiar nie odzwierciedla równomiernie stanu całej kąpieli. Stop A360 może nie świecić na czerwono przed osiągnięciem temperatury grzania; brak widocznego żaru nie jest więc wiarygodnym wskaźnikiem, że metal jest chłodny. Nie oceniaj temperatury ciekłego aluminium na podstawie koloru.
Sprzęt, kontrola temperatury i bezpieczeństwo podczas topienia aluminium
Do kontroli temperatury stosuj czujnik dopasowany do pieca i procesu, a wskazanie porównuj z pomiarem kąpieli, gdy wymaga tego jakość odlewu. Sama obserwacja wizualna jest mało dokładna i zależy od oświetlenia, powierzchni oraz doświadczenia operatora.
- Termopary mierzą temperaturę przez sygnał termoelektryczny i są stosowane w piecach wysokotemperaturowych. Sprawdź ich zakres, stan osłony i kalibrację; uszkodzony czujnik albo nieprawidłowe położenie może dawać pozornie stabilny, lecz niereprezentatywny odczyt.
- Pirometry na podczerwień wyznaczają temperaturę z promieniowania cieplnego. Wskazanie zależy od emisyjności, odległości, pola pomiaru i stanu powierzchni, dlatego nie zawsze odpowiada temperaturze wnętrza kąpieli.
- Kamery termowizyjne pokazują rozkład temperatury na powierzchniach i pomagają wykrywać nierównomierne grzanie. Nie mierzą bezpośrednio temperatury wnętrza metalu ani nie zastępują właściwie umieszczonej termopary.
- Regulacja: cyfrowy regulator temperatury, często z algorytmem PID, steruje poborem energii na podstawie różnicy między nastawą i pomiarem. Mieszadła mechaniczne, wtrysk gazu lub urządzenia elektromagnetyczne mogą poprawiać jednorodność temperatury, ale dobór metody musi uwzględniać stop i wyposażenie pieca.
- Utrzymanie pieca: niewłaściwa konserwacja, zużyta wykładzina i zmienione położenie czujnika mogą powodować wahania i niespójność temperatur. Regularnie sprawdzaj czujniki, regulatory, izolację oraz stan materiałów ogniotrwałych.
Przy pracy z ciekłym aluminium nie dopuszczaj do kontaktu stopu z wodą ani wilgotnym wsadem, narzędziem czy formą: gwałtowne odparowanie wody może rozrzucić metal i spowodować ciężkie oparzenia. Zapewnij wentylację, używaj dobranych do ryzyka rękawic żaroodpornych, okularów, osłony twarzy i odzieży odpornej na ciepło. Unikaj bezpośredniego kontaktu z metalem oraz przygotuj stanowisko tak, by ograniczyć skutki rozprysku lub rozlania; szczegóły organizacji pracy oprzyj na ocenie ryzyka i obowiązujących instrukcjach zakładowych.
Słowniczek pojęć
- Solidus: temperatura, przy której w stopie zaczyna pojawiać się faza ciekła podczas ogrzewania.
- Liquidus: temperatura, powyżej której stop jest całkowicie ciekły w warunkach równowagi.
- Zakres pastowaty: przedział między solidusem a liquidusem, w którym współistnieją faza stała i ciekła.
- Eutektyka: skład stopu, przy którym ciekła faza krzepnie w określonej temperaturze, np. około 577°C dla układu Al–Si.
- Przegrzanie: różnica między temperaturą ciekłego metalu a jego temperaturą liquidus.
Najczęściej zadawane pytania
Jaka jest dokładna temperatura topnienia aluminium?
Czyste aluminium topi się w 660,32°C. Wartość dotyczy czystego pierwiastka przy ciśnieniu zbliżonym do atmosferycznego; domieszki zmieniają temperaturę.
W jakiej temperaturze wrze aluminium?
Według tablic Particle Data Group (LBNL) czyste aluminium wrze przy ciśnieniu 1 atm w 2519°C (2792 K). Starsze tablice podają niższe wartości, dlatego sprawdzaj datę źródła.
Dlaczego stop aluminium nie ma jednej temperatury topnienia?
Stop topi się w zakresie od solidusu do liquidusu. Przykładowo dla 6061 zakres wynosi orientacyjnie 580–650°C, zależnie od składu i danych konkretnego wyrobu.
W jakiej temperaturze topi się aluminium 6060 lub PA6?
EN AW-6060 (PA38) topi się orientacyjnie w zakresie około 600–655°C, a EN AW-6082 (AlSi1MgMn) zaczyna się topić około 555°C. Oznaczenie PA6 nie jest synonimem 6060 ani 6082, dlatego zakres dla wyrobu PA6 sprawdź w karcie dostawcy.
W jakiej temperaturze zalewa się formę aluminium?
Temperatura zalewania bywa ustawiana około 50–100°C powyżej liquidusu. Dobór zależy od stopu, formy, geometrii odlewu i drogi przepływu metalu.
Czy aluminium mięknie przed stopieniem?
Tak, jego wytrzymałość spada znacznie poniżej 660,32°C. Skala spadku zależy od stopu, stanu obróbki, czasu nagrzewania i obciążenia.
Źródła i weryfikacja danych 2026
Data weryfikacji: 2026-11-07.
Dane sprawdzono 7 listopada 2026 r. Temperatury stopów podano jako orientacyjne zakresy; przy ustawianiu procesu nadrzędna jest karta techniczna konkretnego materiału i procedura technologiczna.
Tekst opiera się na tych dokumentach i opracowaniach:
- Aalco – EN AW-6082 T6 – https://www.aalco.co.uk/datasheets/Aluminium-Alloy-6082-T6-T651_148.ashx
- Aalco – EN AW-6060 T5 – https://www.aalco.co.uk/datasheets/Aluminium-Alloy-6060-T5-Extrusions_144.ashx
- Aalco – 5083 H32 – https://www.aalco.co.uk/datasheets/Aluminium-Alloy-5083-H32-Sheet_140.ashx
- Aalco – 5754 H111 – https://www.aalco.co.uk/datasheets/Aluminium-Alloy-5754-H111-Treadplate_142.ashx
- Aalco – 5052 H32 – https://www.aalco.co.uk/datasheets/Aluminium-Alloy-5052-H32-Sheet-and-Treadplate_138.ashx
- Particle Data Group (LBNL) – https://pdgweb.lbl.gov/2025/AtomicNuclearProperties/HTML/aluminum_Al.html
- University of Waterloo – https://uwaterloo.ca/waterloo-forming-crash-lab/research-areas/elevated-temperature-forming-aluminum-and-magnesium-alloys/hot-forming-high-strength-aluminum-alloy-sheet
- Akademia Górniczo-Hutnicza w Krakowie – https://repo.agh.edu.pl/entities/publication/81484b84-33f0-4ff3-8023-f06f256dd361

Krystian Możejko – redaktor serwisu warsztatdomowy.pl, specjalizującego się w tematyce budowlano-remontowej. Od lat interesuje się nowoczesnymi technologiami, materiałami i praktycznymi rozwiązaniami ułatwiającymi prace remontowe. Na łamach portalu dzieli się wiedzą, poradami i inspiracjami, pomagając czytelnikom w sprawnym planowaniu i realizacji remontów. Stawia na rzetelność informacji i praktyczne podejście, dzięki czemu artykuły trafiają zarówno do majsterkowiczów, jak i osób korzystających z usług profesjonalnych ekip.

Opublikuj komentarz