Czy tigiem można spawać zwykłą stal?
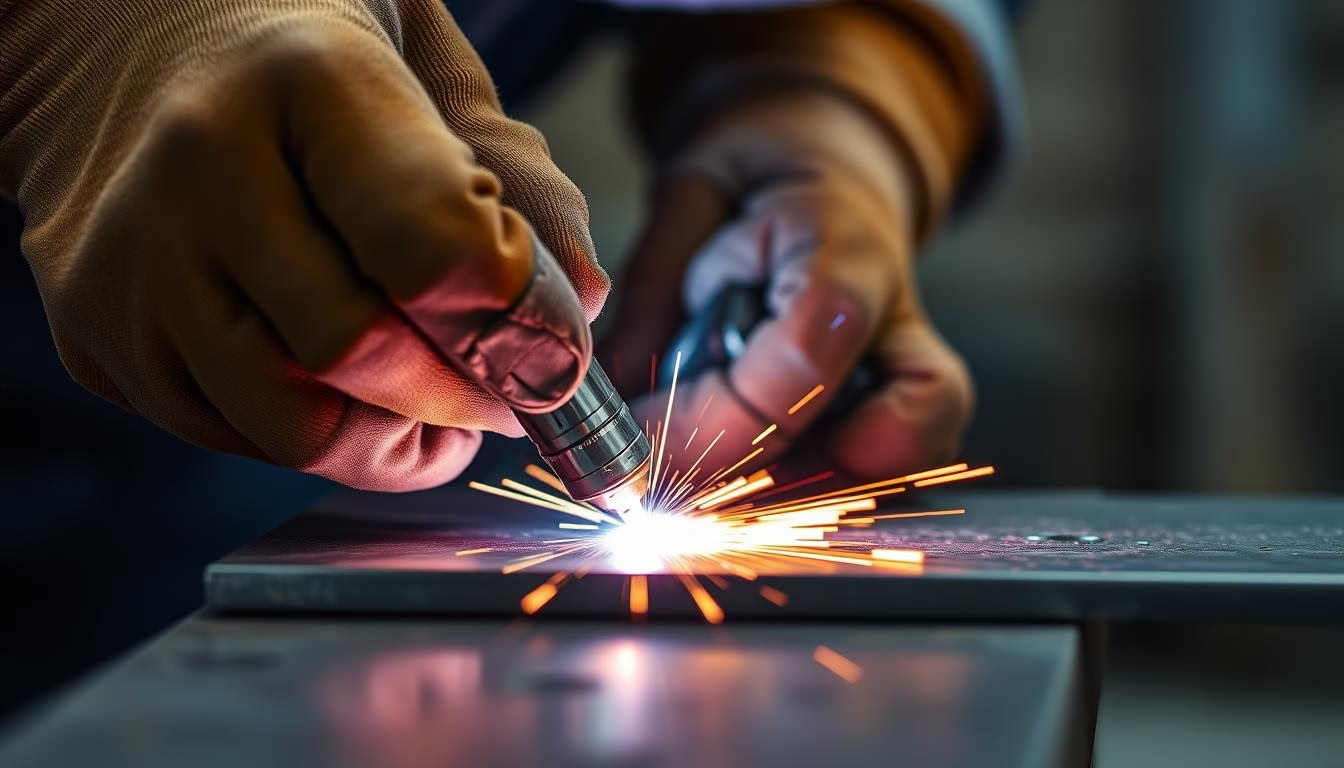
Tak, tigiem można spawać zwykłą stal: spawanie TIG stali węglowej jest możliwe i często stosowane, zwłaszcza przy cienkich blachach, naprawach oraz miejscach, gdzie istotna jest kontrola nad wtopieniem. TIG na stali czarnej wymaga jednak dbałości o przygotowanie: usunięcia rdzy, odtłuszczenia i odpowiedniego doboru spoiwa oraz parametrów.
Spawanie TIG (Tungsten Inert Gas), znane także jako GTAW, to proces, w którym łuk elektryczny między nietopliwą elektrodą wolframową a materiałem tworzy spoinę przy użyciu gazu osłonowego, zwykle argonu lub helu. Metoda jest ceniona za precyzję i estetykę spoin — brak żużla i minimalne rozpryski sprawiają, że wiele zakładów wybiera ją do detali wymagających wysokiej jakości wykończenia.
Spawanie tigiem daje czyste i trwałe połączenia, ale wymaga doświadczenia operatora i starannego przygotowania powierzchni. W praktyce sprawdza się tam, gdzie liczy się precyzja i wygląd spoiny, a nie tempo pracy przy masowych produkcjach.
Kluczowe wnioski
- Metoda TIG wykorzystuje nietopliwą elektrodę wolframową i gaz osłonowy — najczęściej argon.
- Tak, tigiem można spawać zwykłą stal, szczególnie przy cienkich blachach i precyzyjnych złączach.
- Spawanie TIG stali węglowej wymaga usunięcia rdzy i starannego przygotowania powierzchni.
- TIG na stali czarnej daje estetyczne, czyste spoje bez żużla i rozprysków.
- Spawanie tigiem wymaga doświadczenia operatora i odpowiedniego doboru parametrów.
Czy tigiem można spawać zwykłą stal?
Proces TIG budzi wiele pytań wśród osób zajmujących się spawaniem stali węglowej.
Podstawy metody TIG i jej zastosowanie do stali węglowej
Proces TIG to łuk elektryczny tworzony między elektrodą wolframową a detalem. Elektroda wolframowa jest nietopliwa, co pozwala na stabilne jarzenie łuku i precyzyjne prowadzenie spoiny.
Gaz osłonowy (argon lub hel) wypływa z dyszy i chroni jeziorko spawalnicze przed utlenianiem. Zazwyczaj stosuje się czysty argon lub mieszanki z helem, zależnie od grubości i wymagań jakościowych.
Spoiwo wprowadza się ręcznie w postaci drutu lub pręta. Uchwyt może być chłodzony cieczą przy intensywnym użytkowaniu. Takie ustawienie daje dobrą kontrolę nad ciepłem i formą jeziorka spawalniczego.
Zalety i ograniczenia stosowania TIG do zwykłej stali
Zalety TIG na stali obejmują bardzo czyste, estetyczne spoiny bez rozprysków i żużla. Metoda umożliwia spawanie cienkich blach od około 0,5 mm i precyzyjne sterowanie ilością dostarczanego materiału.
Brak rozprysków oznacza mniejsze przygotowanie do wykończenia. Kontrola jeziorka spawalniczego pozwala uzyskać powtarzalne, wysokiej jakości połączenia w aplikacjach przemysłowych i naprawczych.
Wady TIG na stali to niższa prędkość spawania i mniejsza wydajność przy grubych elementach. Jakość spoiny zależy od umiejętności operatora, a stal węglowa wymaga dokładnego oczyszczenia przed rozpoczęciem pracy.
Porównanie MIG/MAG i TIG pokazuje, że MIG/MAG oferuje wyższą wydajność przy grubych elementach dzięki zautomatyzowanemu podawaniu drutu i elektrodzie topiącej. TIG natomiast przoduje w kontroli i czystości spoiny.
| Cecha | TIG | MIG/MAG |
|---|---|---|
| Jakość spoiny | Bardzo wysoka, czyste jeziorko spawalnicze | Dobry efekt, więcej odprysków |
| Prędkość pracy | Niska, precyzyjna | Wysoka, wydajna przy grubościach |
| Grubość materiału | Optymalna do cienkich i średnich elementów | Lepsze dla grubych elementów |
| Wymagania przygotowania | Wysokie: oczyszczanie, brak korozji | Umiarkowane: toleruje pewne zabrudzenia |
| Kontrola jeziorka | Pełna kontrola, precyzyjne dozowanie spoiwa | Mniej precyzyjna, szybkie topienie |
| Zastosowania | Precyzyjne złącza, cienkie blachy, naprawy | Produkcja seryjna, konstrukcje grubsze |
Jak przygotować urządzenie, parametry i gaz do spawania TIG stali?
Przygotowanie do spawania TIG stali zaczyna się od wyboru odpowiedniego wyposażenia. Spawarka TIG AC DC umożliwia pracę z różnymi materiałami; do zwykłej stali węglowej zwykle wybiera się tryb DC. Uchwyt palnika może mieć chłodzenie uchwytu powietrzne lub cieczowe, przy dłuższej pracy i większych prądach lepsze jest chłodzenie cieczą.
Następny krok to dobór elektrody. Znajomość rodzajów elektrod wolframowych pozwala wybrać właściwy materiał: czysty wolfram, wolfram z dodatkiem toru czy cyrkonu różnią się stabilnością łuku. Do stali wybiera się zwykle elektrody przystosowane do pracy w DC.
Wybór sprzętu i elektrody
W praktyce warto zdecydować się na sprawdzoną markę migomatów i spawarek TIG, na przykład Lincoln Electric lub ESAB. Przy zakupie zwróć uwagę na możliwość regulacji prądu i funkcję pulsacyjną dla precyzyjnej kontroli ciepła. Spawarka TIG AC DC daje elastyczność, gdy w warsztacie pojawi się aluminium.
Ustawienia parametrów i technika spawania
Parametry TIG dla stali trzeba ustawić w zależności od grubości materiału. Dobór prądu, napięcia i prędkości wymaga zbalansowania: cienkie blachy wymagają niższych prądów, grubsze elementy wyższego natężenia i często wieloprzebiegowego spawania. Technika pulsacyjna zmniejsza dopływ ciepła i poprawia kontrolę jeziorka.
Technika podawania spoiwa ma wpływ na kształt spoiny. Ręczne podawanie spoiwa daje dużą kontrolę przy trudno dostępnych miejscach. Systemy z podajnikiem ułatwiają pracę przy powtarzalnych zadaniach i zwiększają wydajność.
Dobór gazu osłonowego i przygotowanie powierzchni
W większości zastosowań argon jako gaz osłonowy TIG jest preferowany. Czysty argon zapewnia stabilność łuku i ochronę przed tlenem i azotem. Mieszanki argonu z helem stosuje się, gdy potrzebna jest lepsza penetracja lub szybsze spawanie.
Przygotowanie powierzchni do spawania to obowiązek. Usuń rdzę, farbę, olej i tlenki przed rozpoczęciem pracy, inaczej pojawi się porowatość i zanieczyszczenia w spoinie. Dobre czyszczenie poprawia przyleganie spoiwa i jakość łącza.
| Element | Rekomendacja | Uwagi praktyczne |
|---|---|---|
| Spawarka | Spawarka TIG AC DC (Lincoln, ESAB) | DC dla stali; AC przy aluminium; wybierz model z pulsacją |
| Elektroda | rodzaje elektrod wolframowych: wolfram czysty, Th, Zr | Do stali preferowane elektrody do DC; Th dla stabilnego łuku |
| Chłodzenie uchwytu | Chłodzenie cieczą | Lepsze przy długotrwałej pracy i wyższych prądach |
| Parametry | parametry TIG dla stali: ustawienia wg grubości | Dobór prądu, napięcia i prędkości zależy od materiału i pozycji |
| Spoiwo | Druty/pręty dobrane do stali węglowej | Technika podawania spoiwa: ręcznie lub automatycznie |
| Gaz osłonowy | argon; mieszanki argonu z helem | Argon dla ochrony; hel dla lepszej penetracji |
| Przygotowanie | przygotowanie powierzchni do spawania: czyszczenie | Usuń rdzę, tłuszcz i tlenki przed spawaniem |
Praktyczne wskazówki i techniki zapewniające mocne i estetyczne spoiny
Spawanie metodą TIG wymaga precyzji, dlatego przed rozpoczęciem warto zwrócić uwagę na przygotowanie materiału i sprzętu. Użycie spawarki DC, dobrej elektrody wolframowej i czystego argonu minimalizuje ryzyko porowatości. Regularne czyszczenie krawędzi i usuwanie tlenków poprawia efekt końcowy i zmniejsza prawdopodobieństwo wad.
Kontrola jeziorka spawalniczego ma kluczowe znaczenie dla jakości spoiny. Spawacz powinien obserwować wielkość i kształt jeziorka, dostosowując prędkość prowadzenia palnika. Przy cienkich blachach warto stosować spawanie pulsacyjne, które ogranicza dopływ ciepła, zmniejsza odkształcenia i poprawia estetykę łączenia.
Przy grubych elementach stosuje się technikę wieloprzebiegową — wypełnianie rowka w kilku przejściach pozwala kontrolować odkształcenia i osiągnąć pełną penetrację. Niewłaściwe ustawienia prądu lub zbyt mały przepływ gazu ochronnego prowadzą do przegrzania, braku penetracji lub zanieczyszczeń. Regularne kalibrowanie sprzętu i testy próbne ograniczają te błędy.
Ostrzeżenie: BHP powinno być nieodłącznym elementem pracy; kask spawalniczy, rękawice, odzież ochronna i dobra wentylacja to podstawa.
Dodatkowo należy zwrócić uwagę na jonizatory do zajarzania łuku, które mogą powodować zakłócenia w elektronice; ich użycie wymaga rozważenia w środowisku przemysłowym. Szkolenia praktyczne i certyfikacja podnoszą umiejętności operatora i przekładają się na trwałość oraz estetykę spoin.
Polecamy TIG do cienkich blach, napraw i precyzyjnych złączy. Przy grubych elementach i produkcji seryjnej nie warto go wybierać, bo MIG/MAG jest tam szybszy i wydajniejszy.
FAQ
Czy tigiem można spawać zwykłą stal?
Podstawy metody TIG i jej zastosowanie do stali węglowej
Zalety stosowania TIG do zwykłej stali
Ograniczenia i wady TIG przy stali węglowej
Wybór sprzętu i elektrody do spawania stali TIG
Ustawienia parametrów i technika spawania TIG
Dobór gazu osłonowego i jego wpływ
Jak przygotować powierzchnię i krawędzie przed spawaniem TIG?
Techniki podawania spoiwa — ręcznie czy automatycznie?
Jak kontrolować jeziorko spawalnicze i osłonę gazową?
Porównanie TIG z MIG/MAG dla stali węglowej
Jakie są typowe błędy przy spawaniu TIG i ich skutki?
Jakie zasady BHP obowiązują przy spawaniu TIG?
Gdzie przemysłowo stosuje się TIG do stali węglowej?
Co jest potrzebne, by uzyskać mocne i estetyczne spoje TIG na stali?

Krystian Możejko – redaktor serwisu warsztatdomowy.pl, specjalizującego się w tematyce budowlano-remontowej. Od lat interesuje się nowoczesnymi technologiami, materiałami i praktycznymi rozwiązaniami ułatwiającymi prace remontowe. Na łamach portalu dzieli się wiedzą, poradami i inspiracjami, pomagając czytelnikom w sprawnym planowaniu i realizacji remontów. Stawia na rzetelność informacji i praktyczne podejście, dzięki czemu artykuły trafiają zarówno do majsterkowiczów, jak i osób korzystających z usług profesjonalnych ekip.

Opublikuj komentarz